
Acabados y recubrimientos
Galvanizado por inmersión en caliente: proceso, espesor del recubrimiento y piezas roscadas
El galvanizado por inmersión en caliente protege el acero sumergiendo la pieza limpia y fluxada en zinc fundido a unos 450 °C, lo que forma capas de aleación zinc-hierro unidas metalúrgicamente al acero, con una capa de zinc encima. El espesor del recubrimiento aumenta con el espesor del acero, y la vida útil es aproximadamente proporcional al espesor del recubrimiento para un ambiente dado.
Preguntas resueltas
Preguntas frecuentes
¿Qué espesor tiene el galvanizado por inmersión en caliente?
Depende del espesor del acero. Según la ISO 1461, el mínimo de promedio es de 45 µm en acero de menos de 1.5 mm, y sube a 85 µm en acero de más de 6 mm. La ASTM A123 exige 100 µm (3.9 mils) en perfiles estructurales de 6.4 mm o más gruesos. Los recubrimientos reales suelen ser más gruesos que el mínimo.
¿Se pueden galvanizar pernos de alta resistencia?
Los pernos hasta la clase de resistencia 10.9 pueden galvanizarse por inmersión en caliente según la ISO 10684, y los pernos ASTM F3125 grado A325 pueden galvanizarse. Los pernos grado A490 y clase 12.9 no se galvanizan por inmersión en caliente, por el riesgo de fragilización por hidrógeno. Los pernos clase 10.9 necesitan decapado controlado o limpieza por chorro para limitar ese riesgo.
¿Por qué las tuercas galvanizadas llevan rosca sobredimensionada?
El recubrimiento de zinc hace que la rosca del perno sea más grande, así que una tuerca estándar no entraría. Las tuercas se galvanizan como piezas en bruto y después se les hace la rosca con sobredimensión. La rosca de tuerca sin recubrimiento está protegida por el zinc del perno con el que se ensambla.
¿Cuánto dura el galvanizado por inmersión en caliente?
La vida útil es aproximadamente el espesor del recubrimiento dividido entre la tasa local de corrosión del zinc. En una atmósfera ISO 9223 C3, el zinc pierde unos 0.7–2.1 µm al año, así que un recubrimiento de 100 µm dura un estimado de 47 a 143 años hasta el primer mantenimiento. Los sitios costeros e industriales con mayor corrosividad dan vidas útiles más cortas.
¿Cuál es la diferencia entre la ASTM A123 y la A153?
La ASTM A123 cubre productos fabricados como perfiles estructurales, placa, tubería y barra. La ASTM A153 cubre herrajes y piezas pequeñas que se centrifugan después de la inmersión, incluidos sujetadores y arandelas, con requisitos de espesor más bajos adecuados para piezas centrifugadas.
De la línea de productos de GV Steels
Productos enumerados con Galvanizado por inmersión en caliente
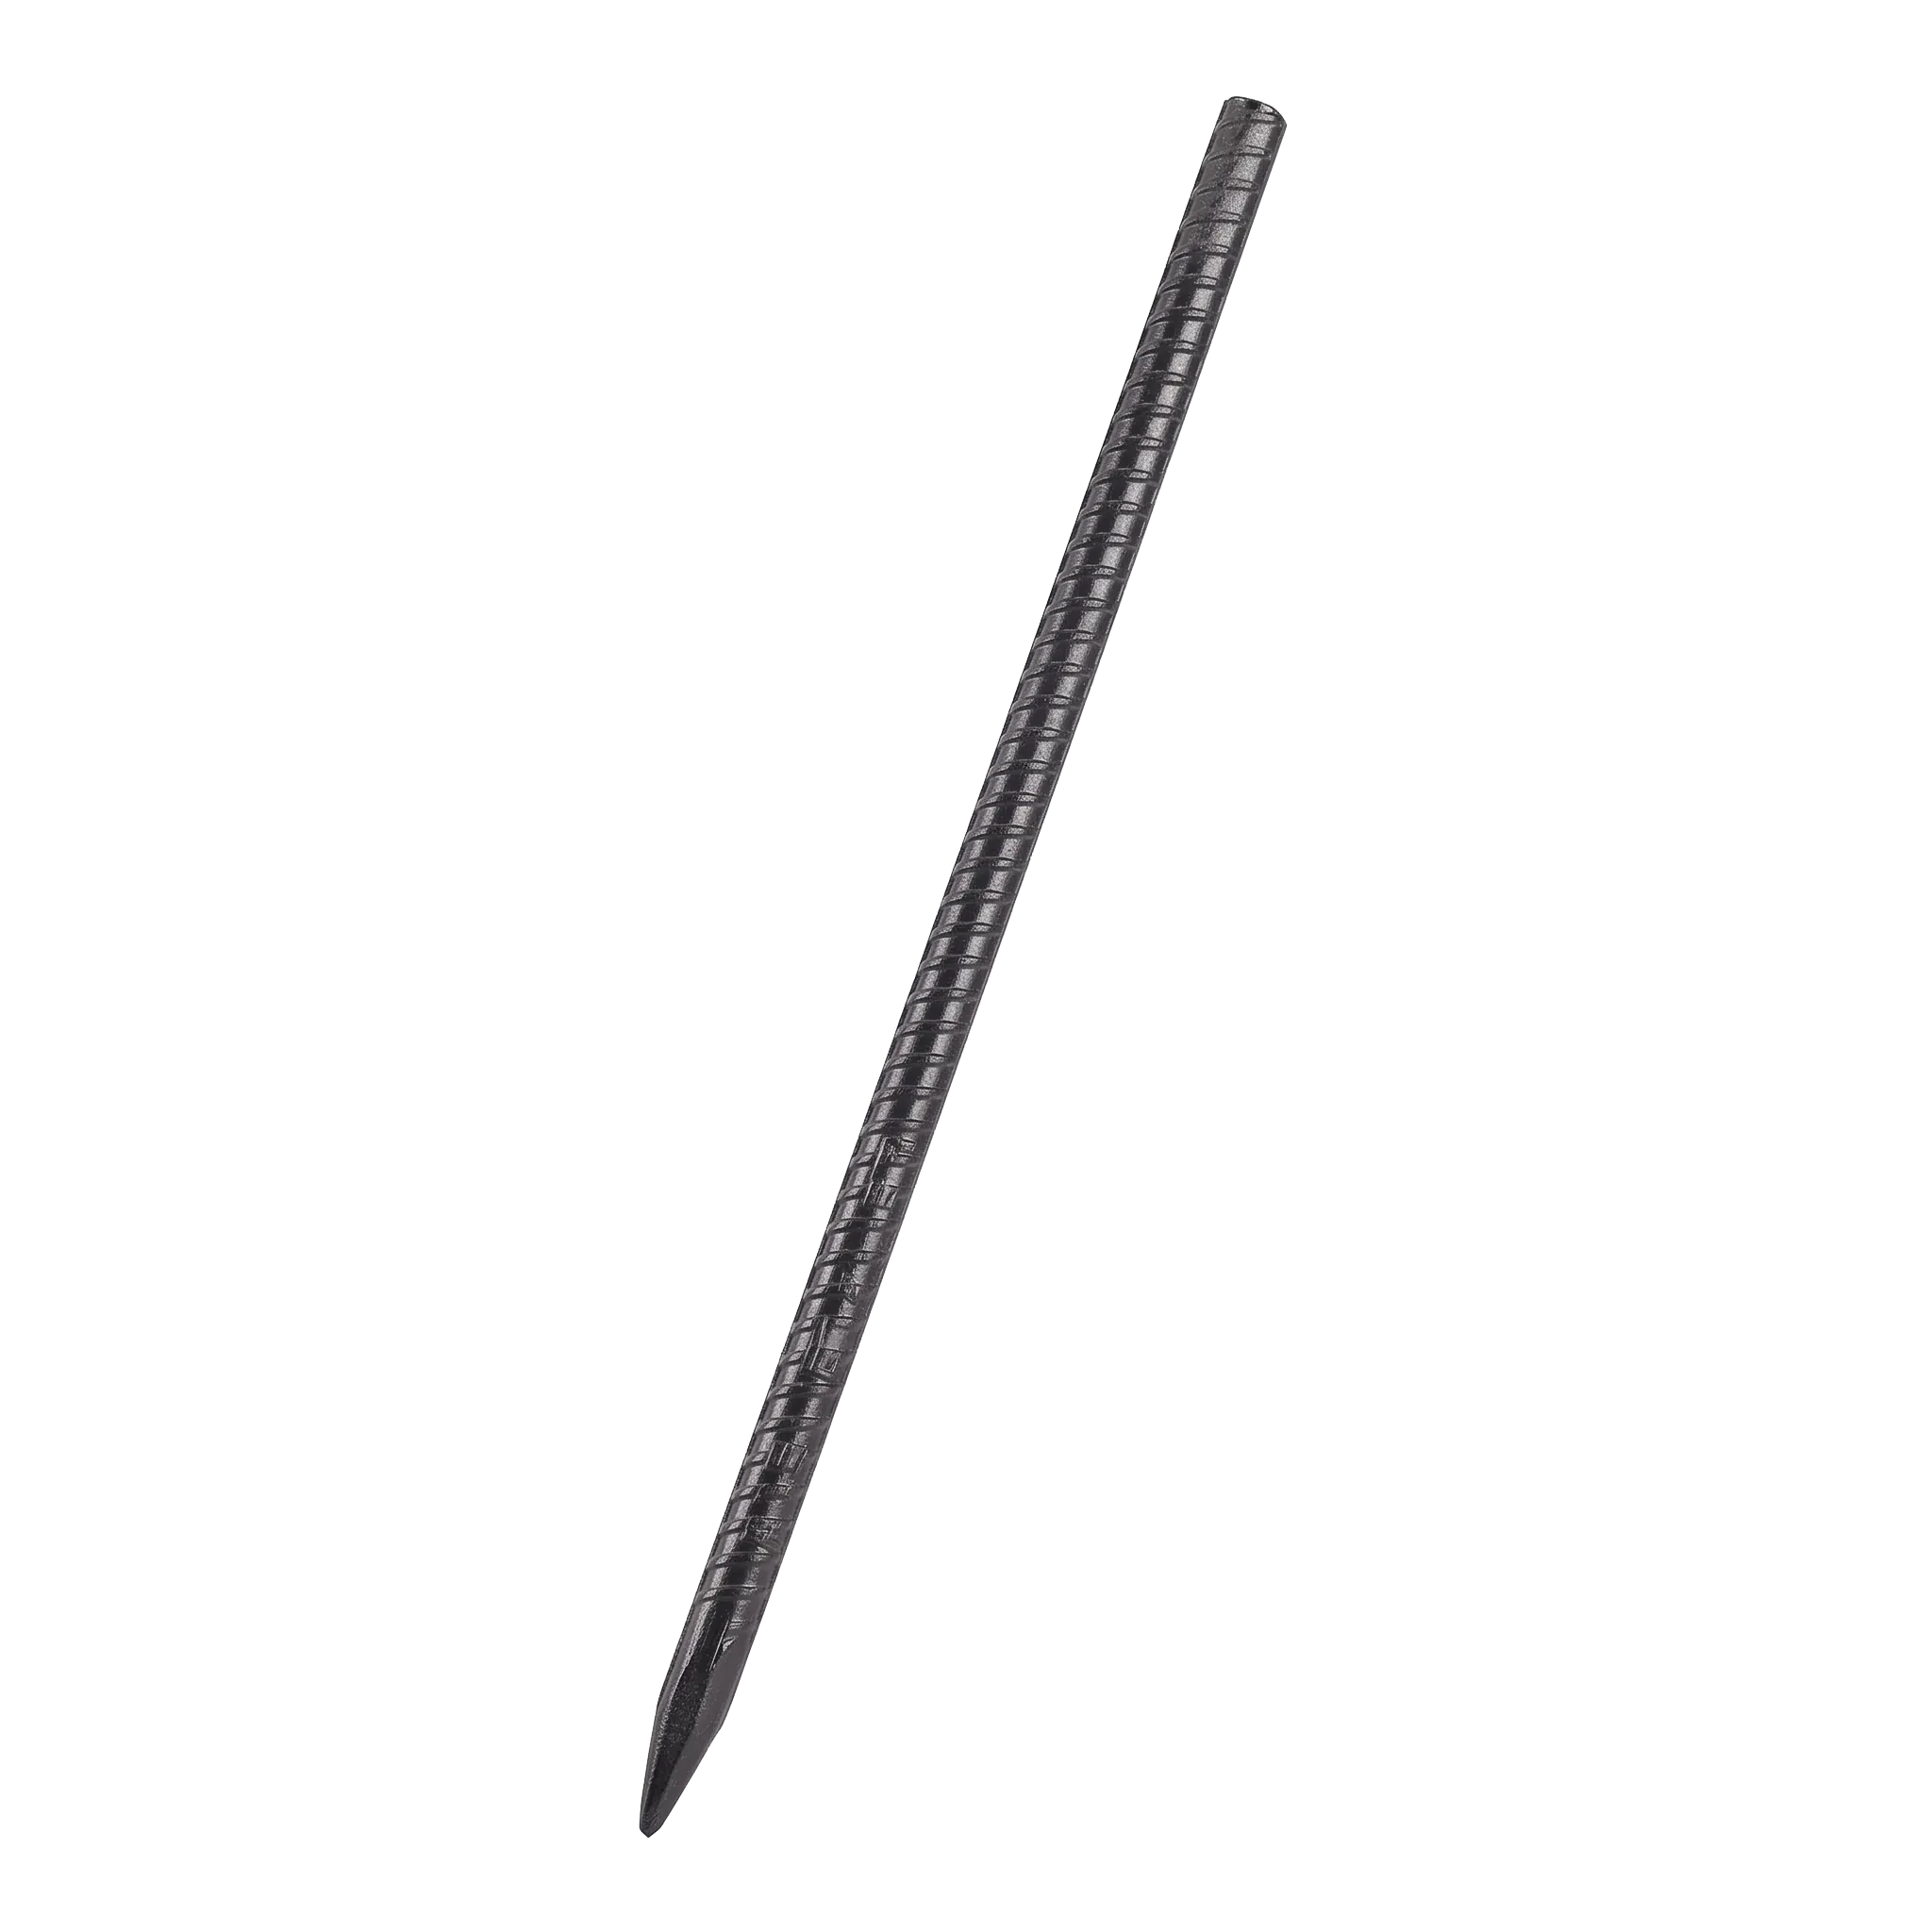
Estacas de varilla corrugada
Diámetro: 5/8-1 in / 16-25 mm · Longitud: 16-56 in / 300-1400 mm
Especificaciones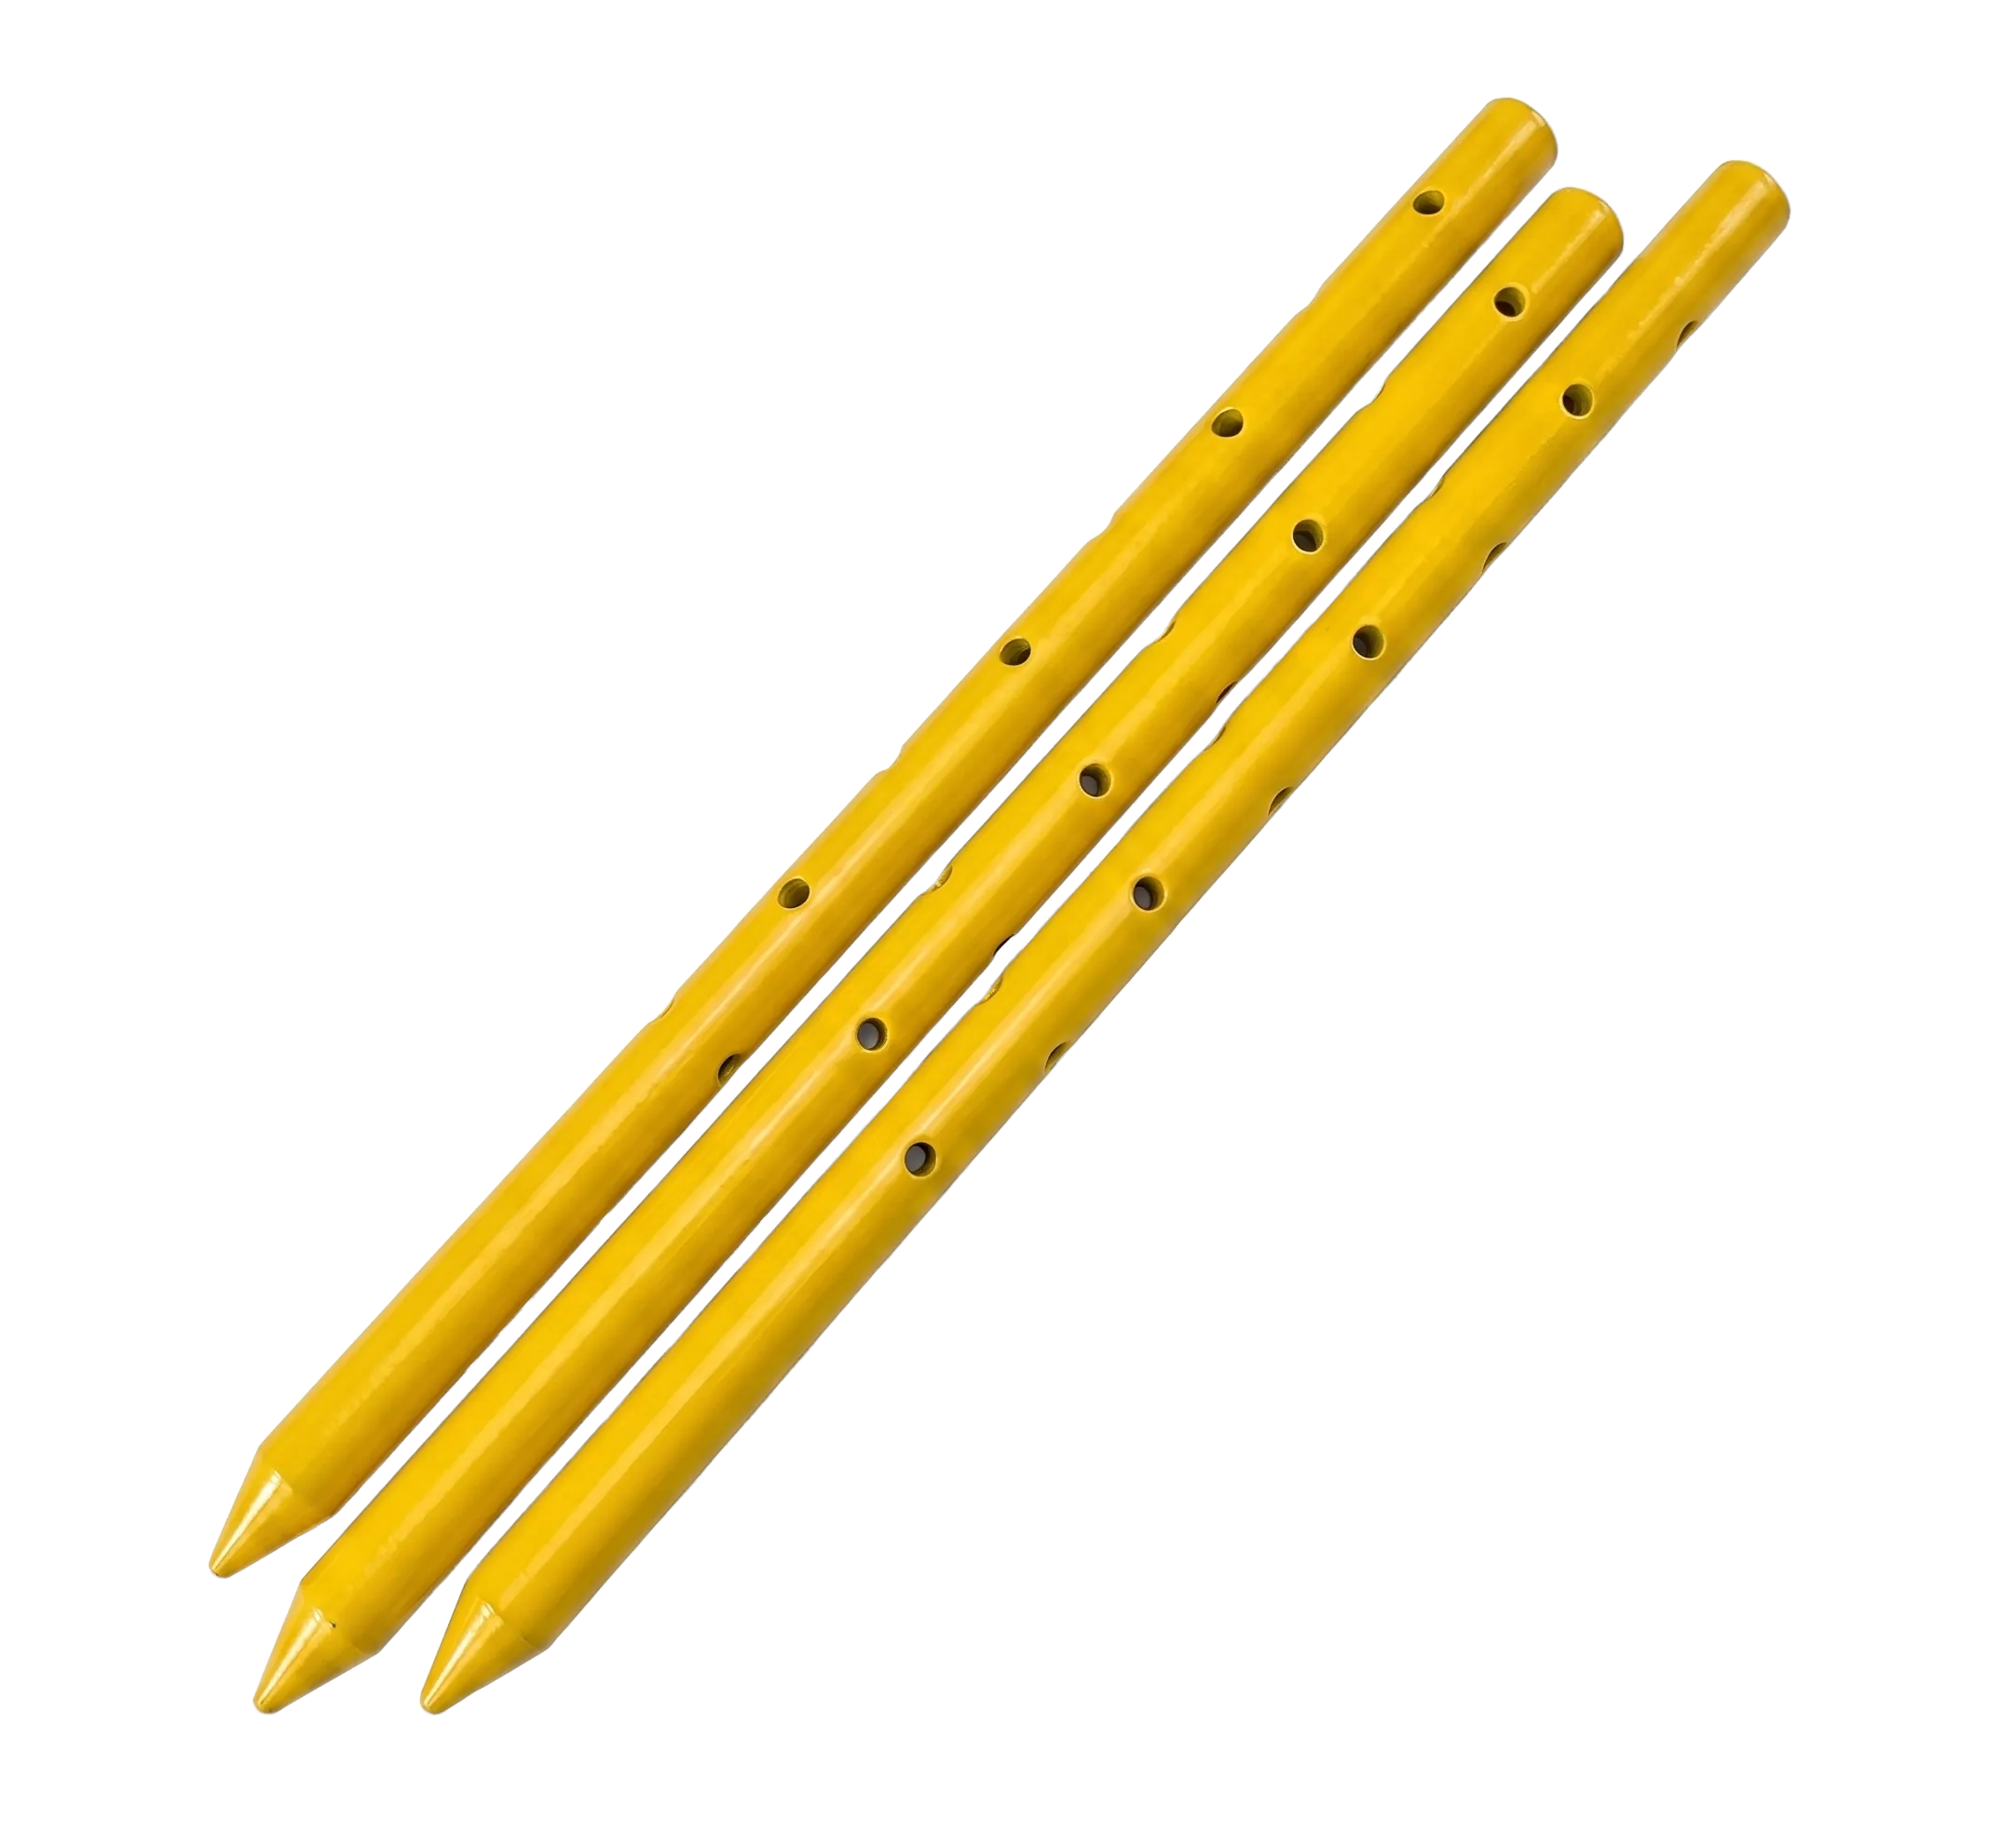
Clavos de encofrado
Diámetro: 5/8-1 in / 16-25 mm · Longitud: 12-56 in / 300-1400 mm
Especificaciones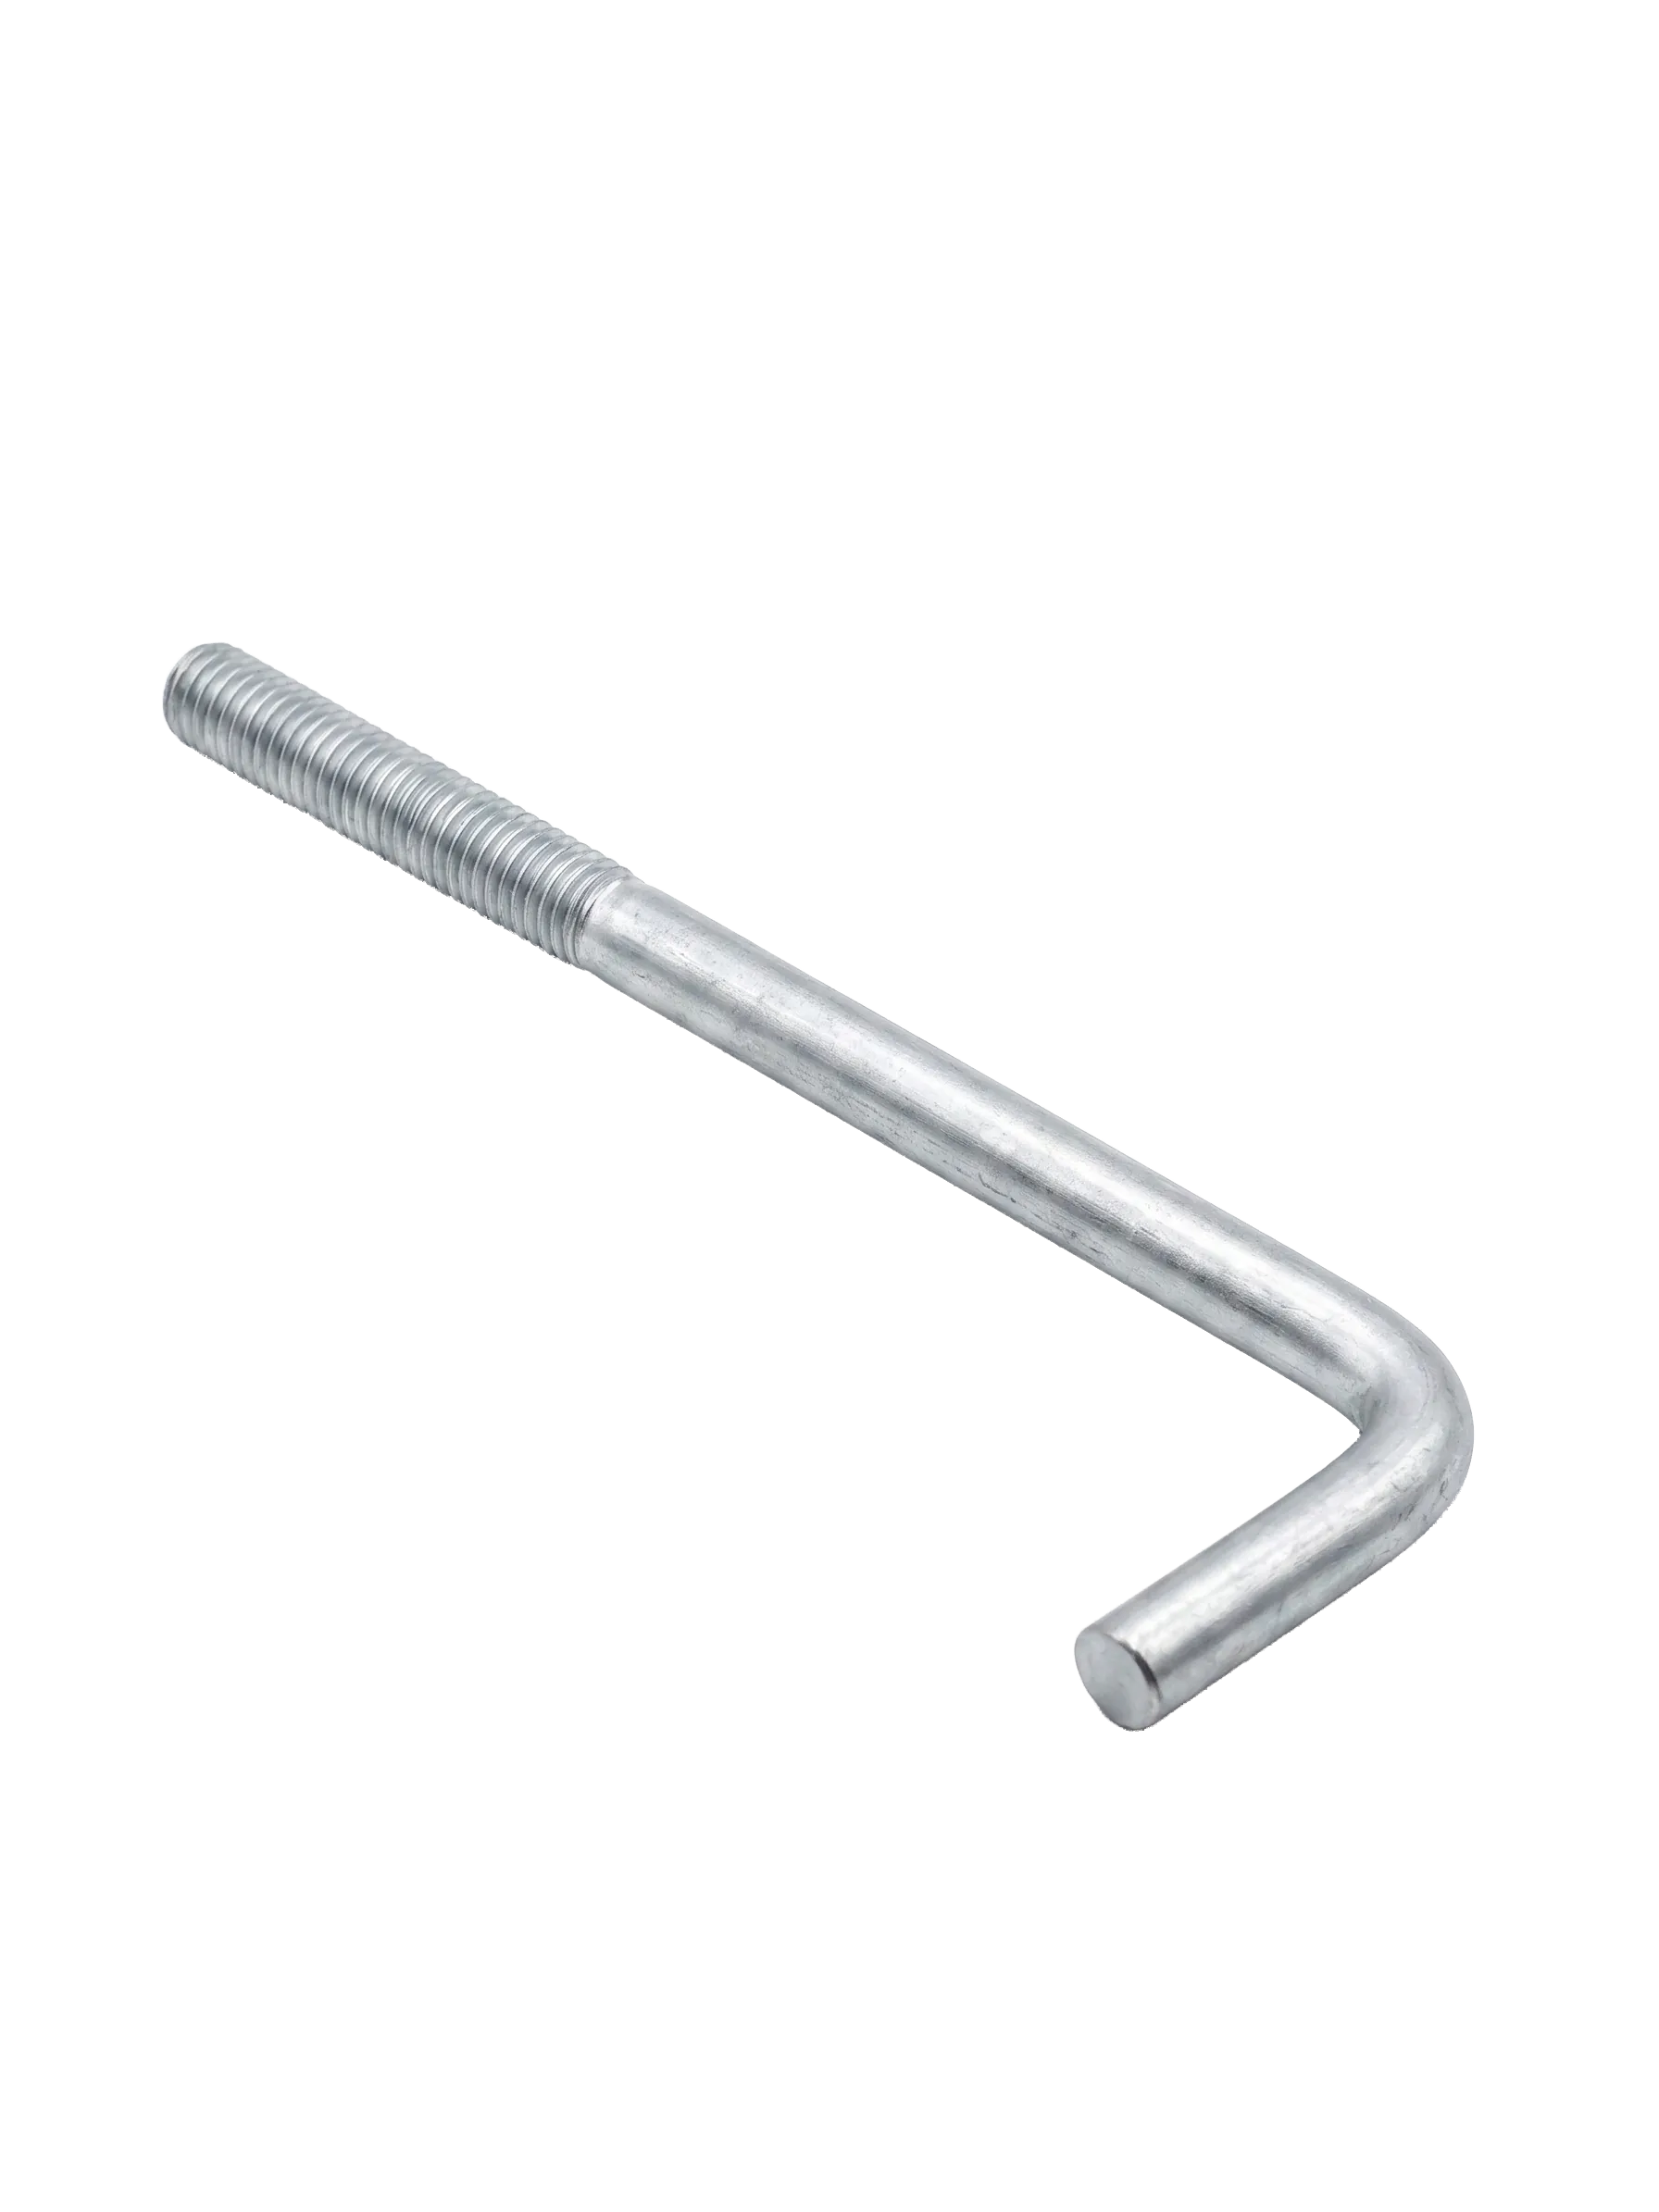
Pernos de anclaje
Diámetro: 1/4-1 in / M6-M25 · Longitud: 6-60 in / 150-1500 mm
Especificaciones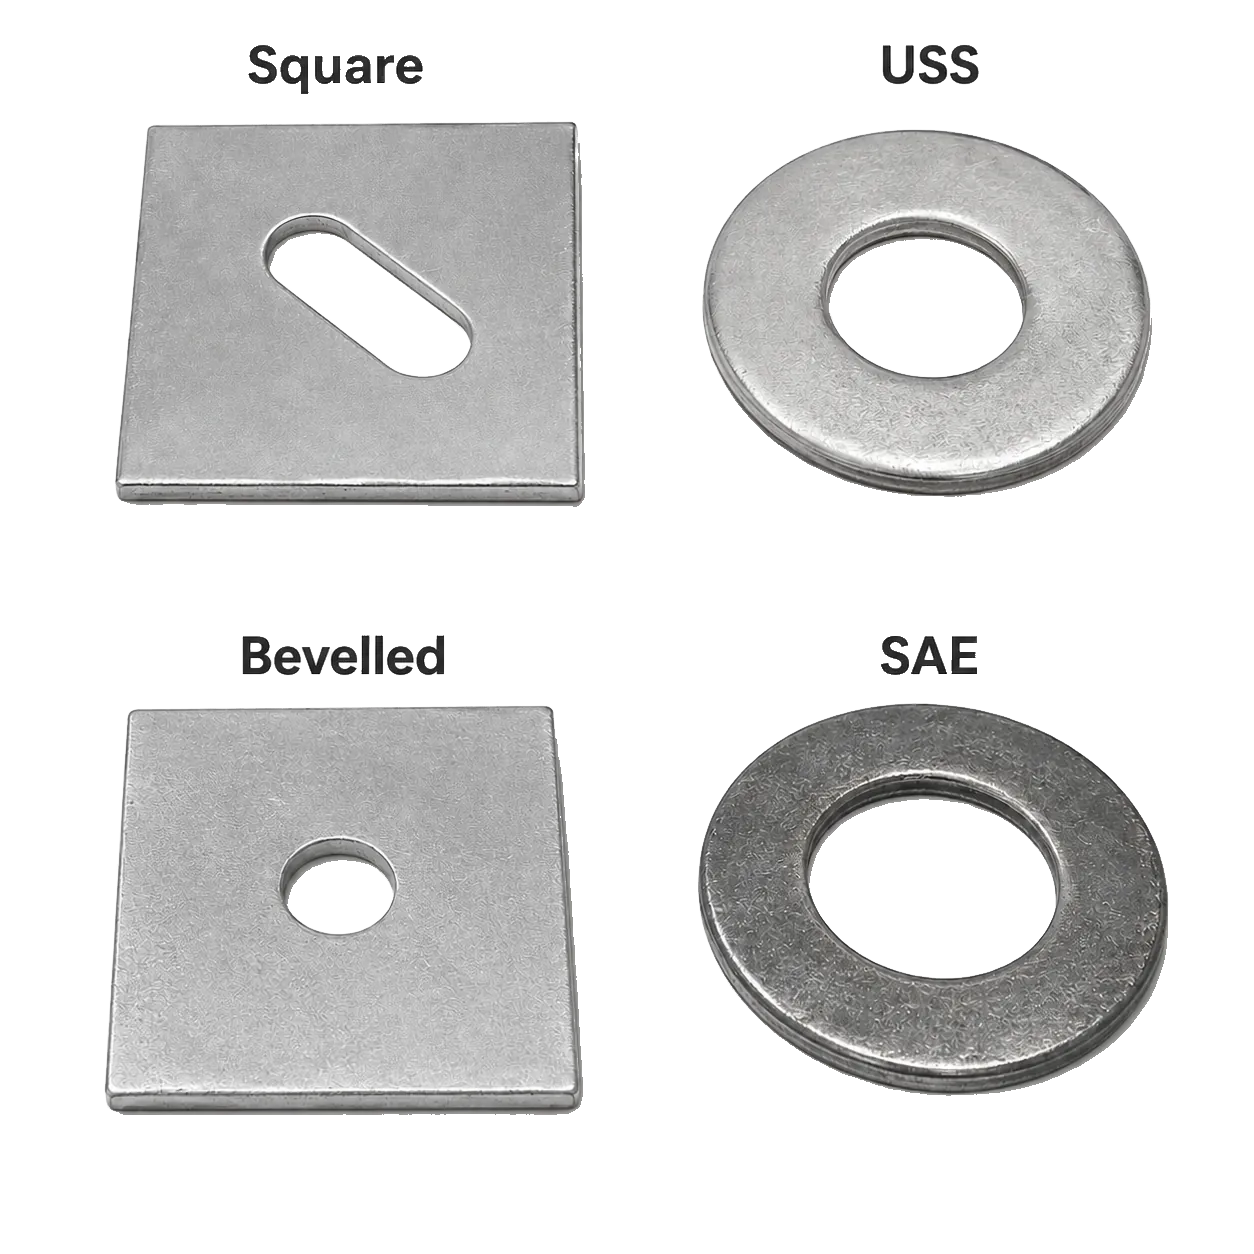
Arandelas de placa
Acabado: Negro, zincado, galvanizado en caliente
Especificaciones
Varillas roscadas
Diámetro: 1/4-2 1/2 in / M6-M60 · Longitud: 3-20 ft / 1-6 m
Especificaciones
Barras cortadas / barras pasajuntas
Diámetro (redondo): 1/4-1 in / 6-25 mm · Medida (cuadrado): 5/8, 3/4, 7/8 in / 16, 18, 20 mm
EspecificacionesSiga leyendo
Referencias relacionadas
Referencias
Fuentes
- Asociación Estadounidense de Galvanizadores: el proceso HDG — Etapas del proceso, temperatura del baño, pureza del zinc, unión metalúrgica.
- Asociación de Galvanizadores (Reino Unido): EN ISO 1461 — Franjas de espesor para piezas centrifugadas y no centrifugadas; BS 729 sustituida.
- Asociación Estadounidense de Galvanizadores: ISO 1461 y ASTM A123 — Grados de la A123 por categoría y espesor.
- Asociación Estadounidense de Galvanizadores: ASTM A153 para herrajes — Requisitos para sujetadores de clase C y D; roscas; sobredimensionado de tuercas.
- Asociación Estadounidense de Galvanizadores: tasas de corrosión del HDG para las categorías ISO C1–CX
- Portland Bolt: galvanizado de pernos de alta resistencia — F3125 A490 no calificado para galvanizado; A325 permitido.
- GSO ISO 10684:2015 (adopción de la ISO 10684): recubrimientos de galvanizado por inmersión en caliente en sujetadores — Alcance M8–M64, clases hasta 10.9; carga de prueba reducida para tuercas M8 y M10 con rosca sobredimensionada.
- Japan Federation of Construction Contractors: preguntas y respuestas sobre la JIS H 8641 revisada — Clases HDZT por espesor mínimo, revisión de 2021.
- Bureau of Indian Standards: IS 4759 (copia alojada)
Los valores resumen límites publicados y datos típicos. La norma vigente y su edición actual son las que rigen; verifíquelas antes de especificar.