
Acabados y recubrimientos
Zincado electrolítico: espesor, pasivados y fragilización por hidrógeno
El zincado electrolítico deposita sobre el acero una capa delgada y uniforme de zinc desde un baño electrolítico, normalmente de 5–25 µm de espesor, y por lo general se sella con un pasivado de cromato. Es adecuado para servicio en interiores y en ambientes ligeramente corrosivos, y para roscas de ajuste cerrado, pero los sujetadores de alta resistencia deben hornearse después del recubrimiento para limitar la fragilización por hidrógeno.
Preguntas resueltas
Preguntas frecuentes
¿Cuál es la diferencia entre el cincado electrolítico y el galvanizado?
El cincado electrolítico se deposita por electrólisis y suele tener de 5–25 µm de espesor. El galvanizado por inmersión en caliente se aplica sumergiendo la pieza en zinc fundido, forma capas de aleación zinc–hierro y suele tener 45–100 µm o más. El galvanizado dura mucho más a la intemperie; el cincado da un acabado más delgado y uniforme, adecuado para uso en interiores y para roscas de ajuste estrecho.
¿Los tornillos cincados electrolíticamente necesitan horneado?
Los tornillos de alta resistencia sí. Los tornillos de clase 10.9 y 12.9, y otros elementos de fijación endurecidos, se hornean después del recubrimiento para expulsar el hidrógeno y reducir el riesgo de fractura frágil diferida. Los elementos de baja resistencia, como los de clase 4.6 y 5.8, normalmente no presentan ese riesgo.
¿El zinc amarillo es mejor que el zinc transparente?
Tradicionalmente, el cromatizado amarillo hexavalente ofrecía más protección contra la corrosión que el transparente. Con los pasivados trivalentes, el color ya no indica el desempeño; por eso conviene especificar el tipo de pasivado y las horas de exposición a niebla salina requeridas, en lugar del color.
¿Todavía se permite el cromado hexavalente?
Su uso está restringido en la UE por las directivas de Vehículos al Final de su Vida Útil y RoHS, y por REACH, y muchos clientes lo prohíben. Los pasivados de cromo trivalente lo han reemplazado en gran medida.
De la línea de productos de GV Steels
Productos enumerados con Zincado electrolítico
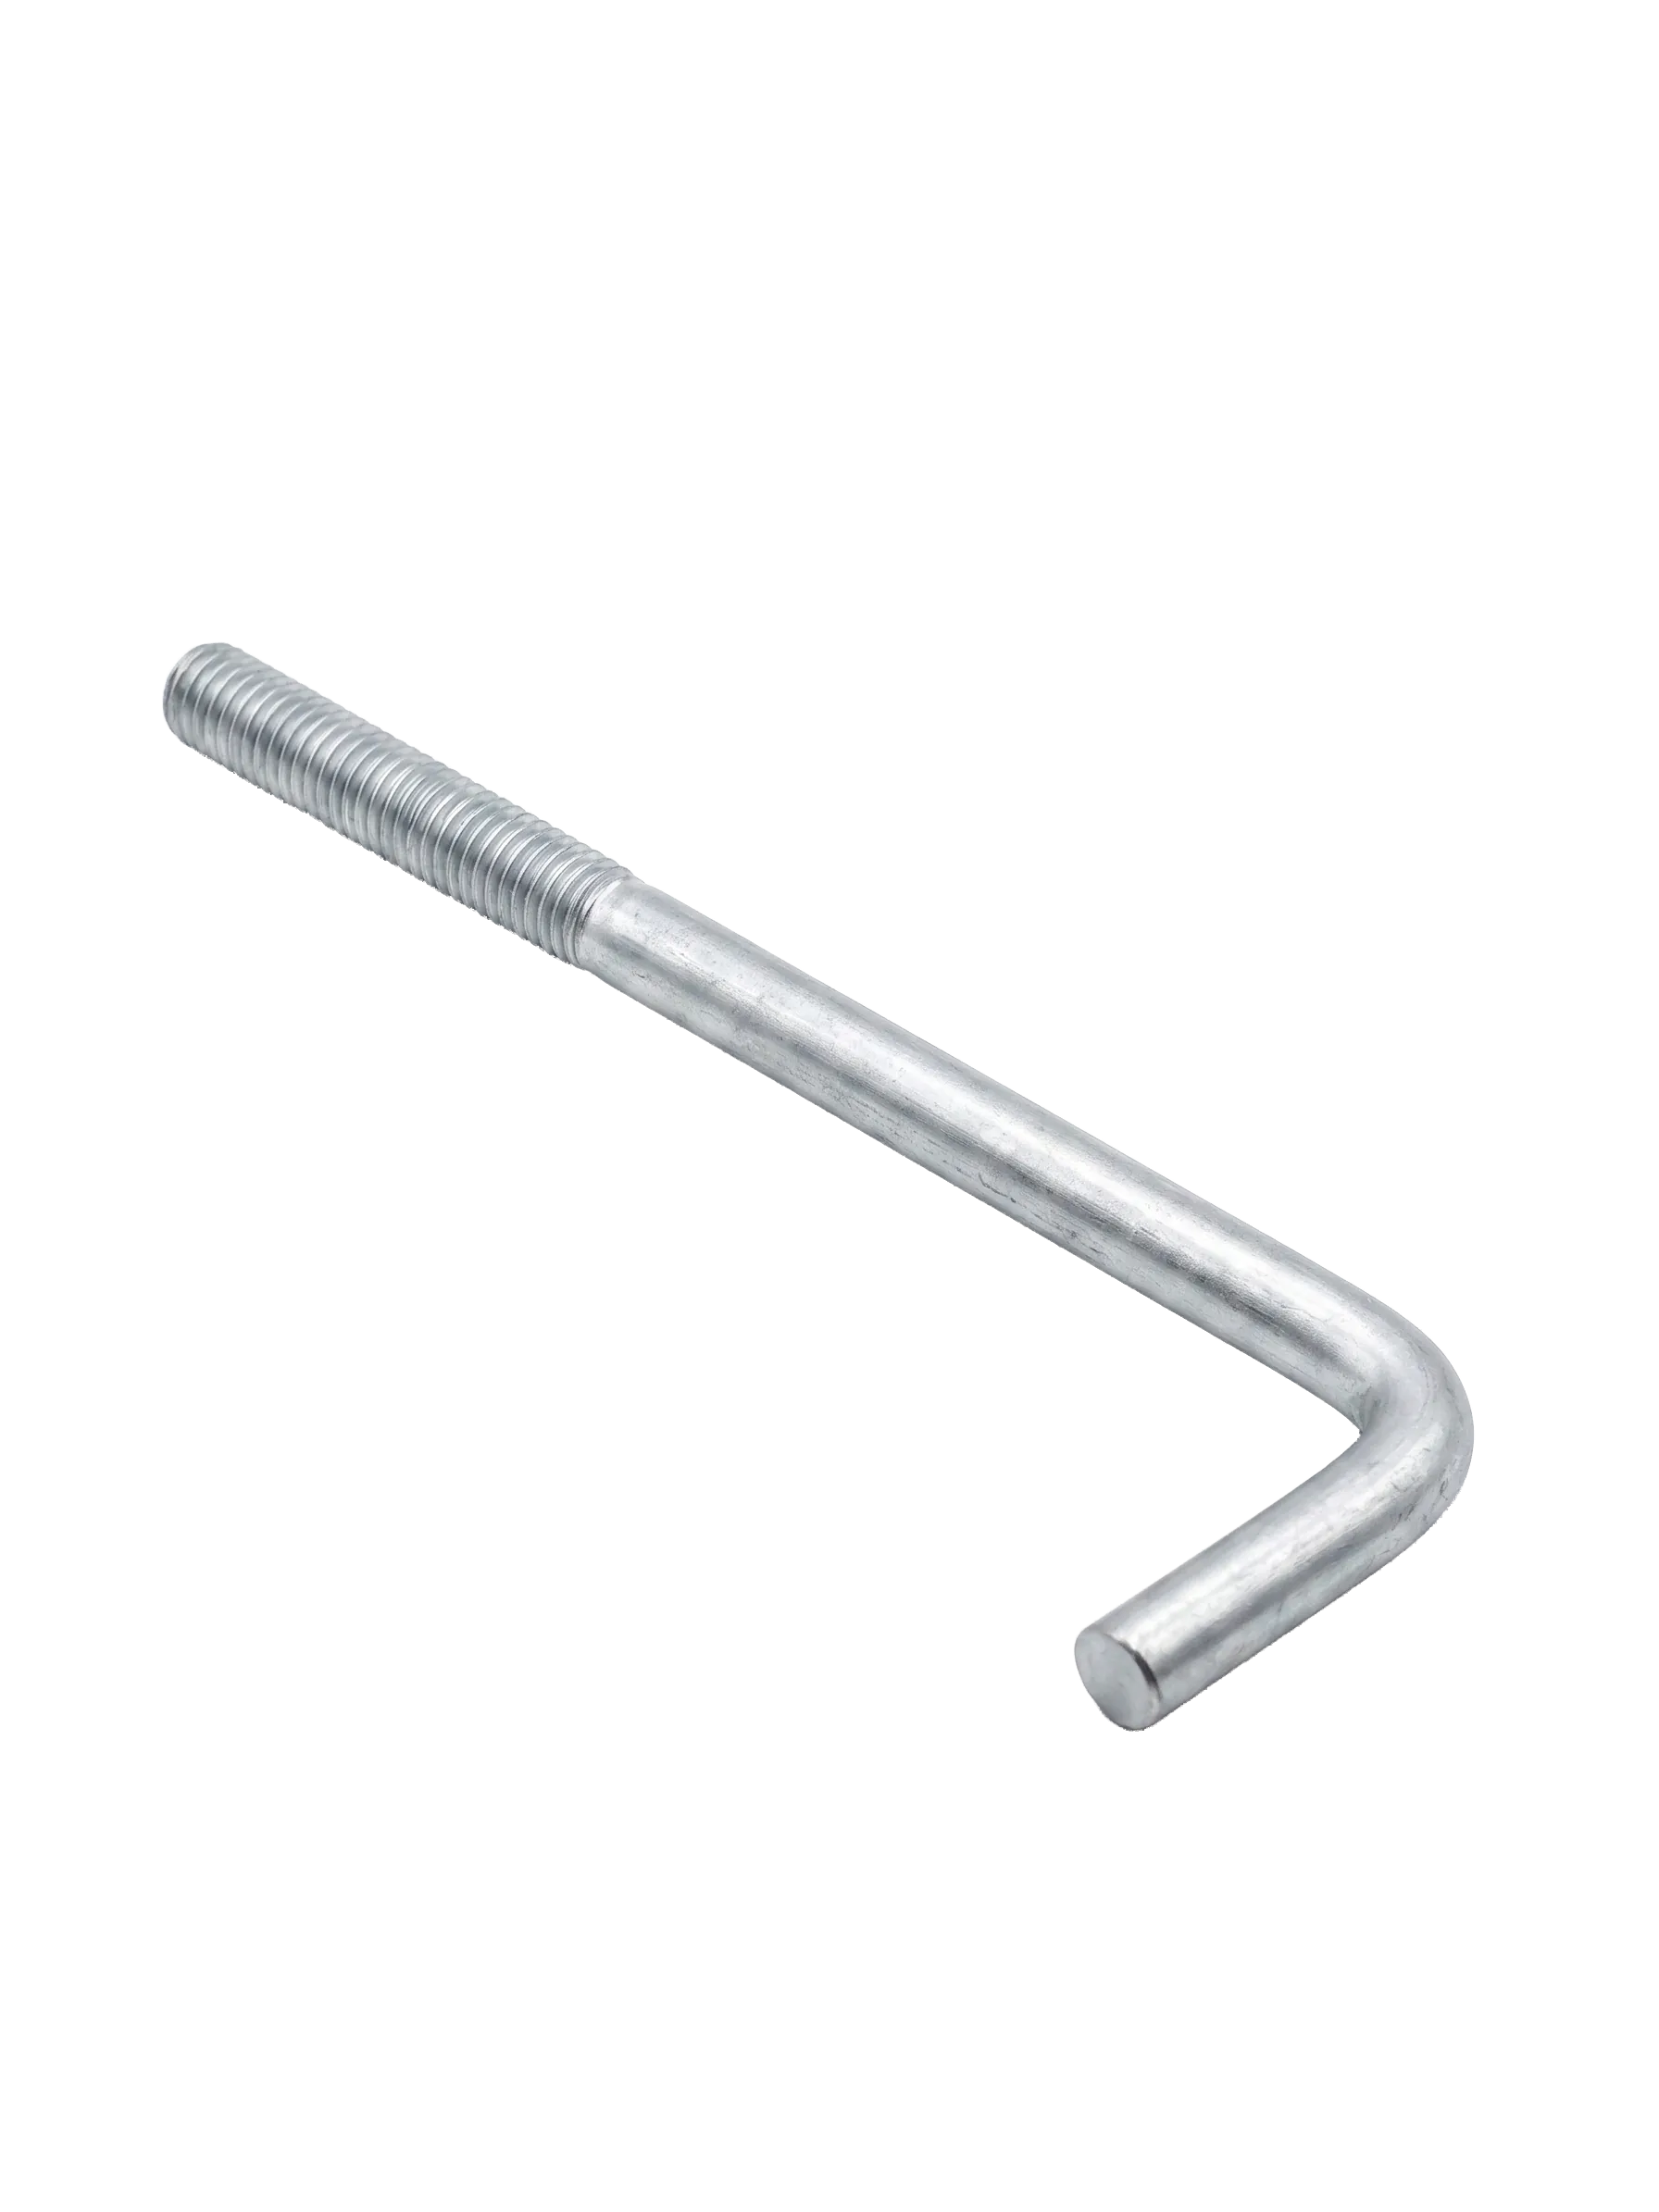
Pernos de anclaje
Diámetro: 1/4-1 in / M6-M25 · Longitud: 6-60 in / 150-1500 mm
Especificaciones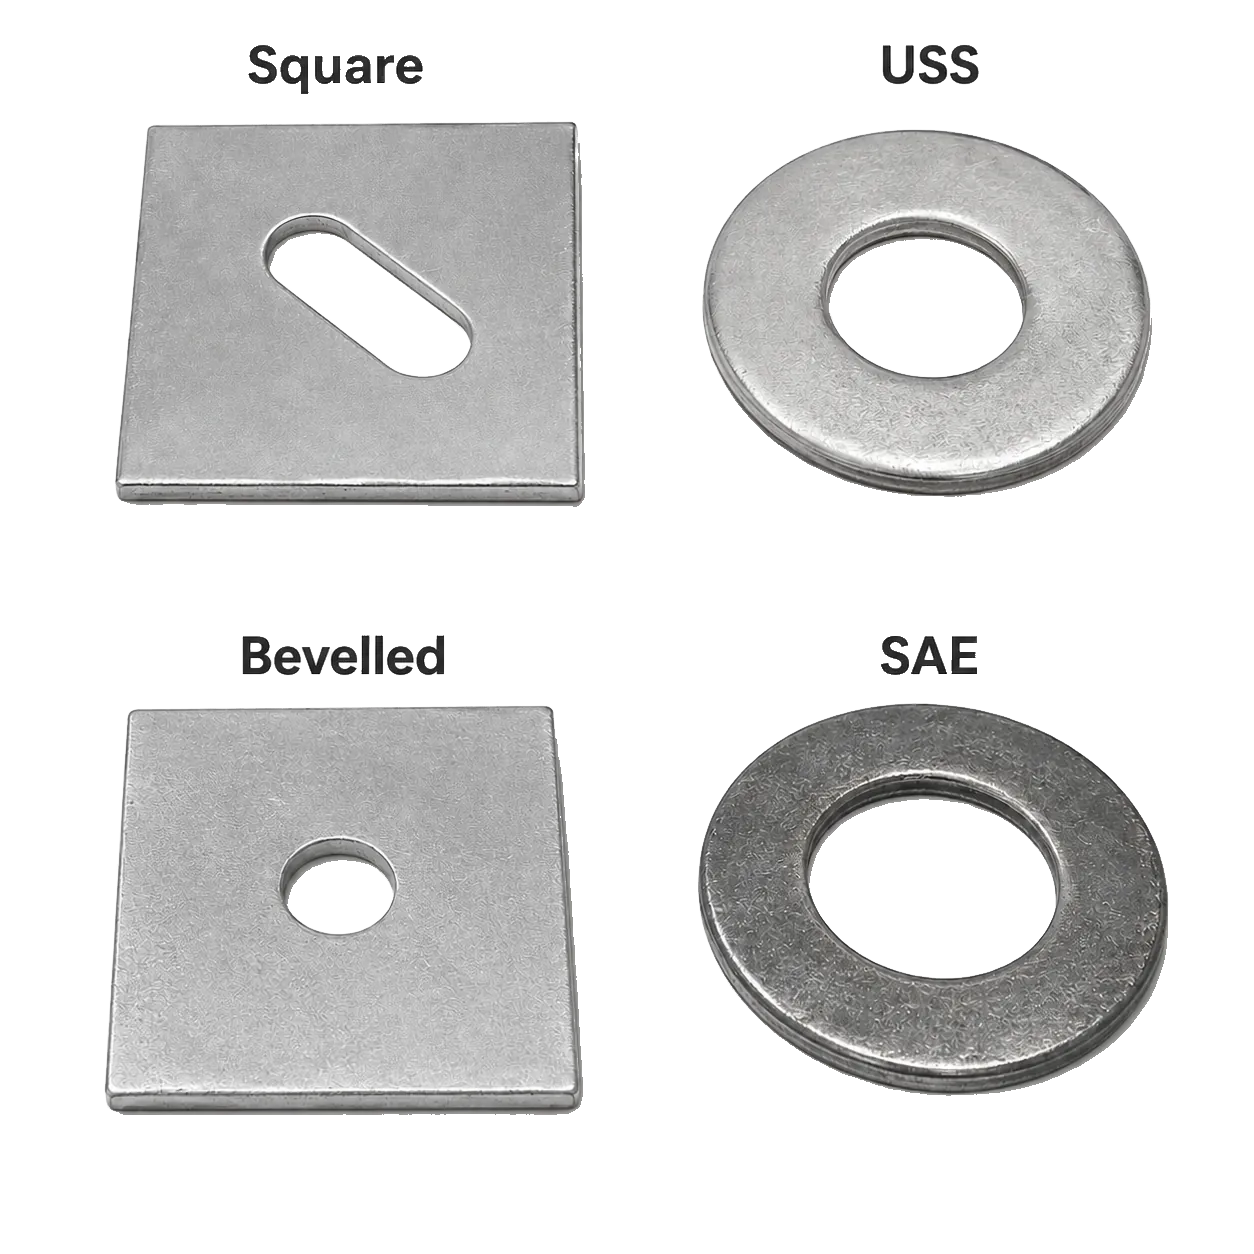
Arandelas de placa
Acabado: Negro, zincado, galvanizado en caliente
Especificaciones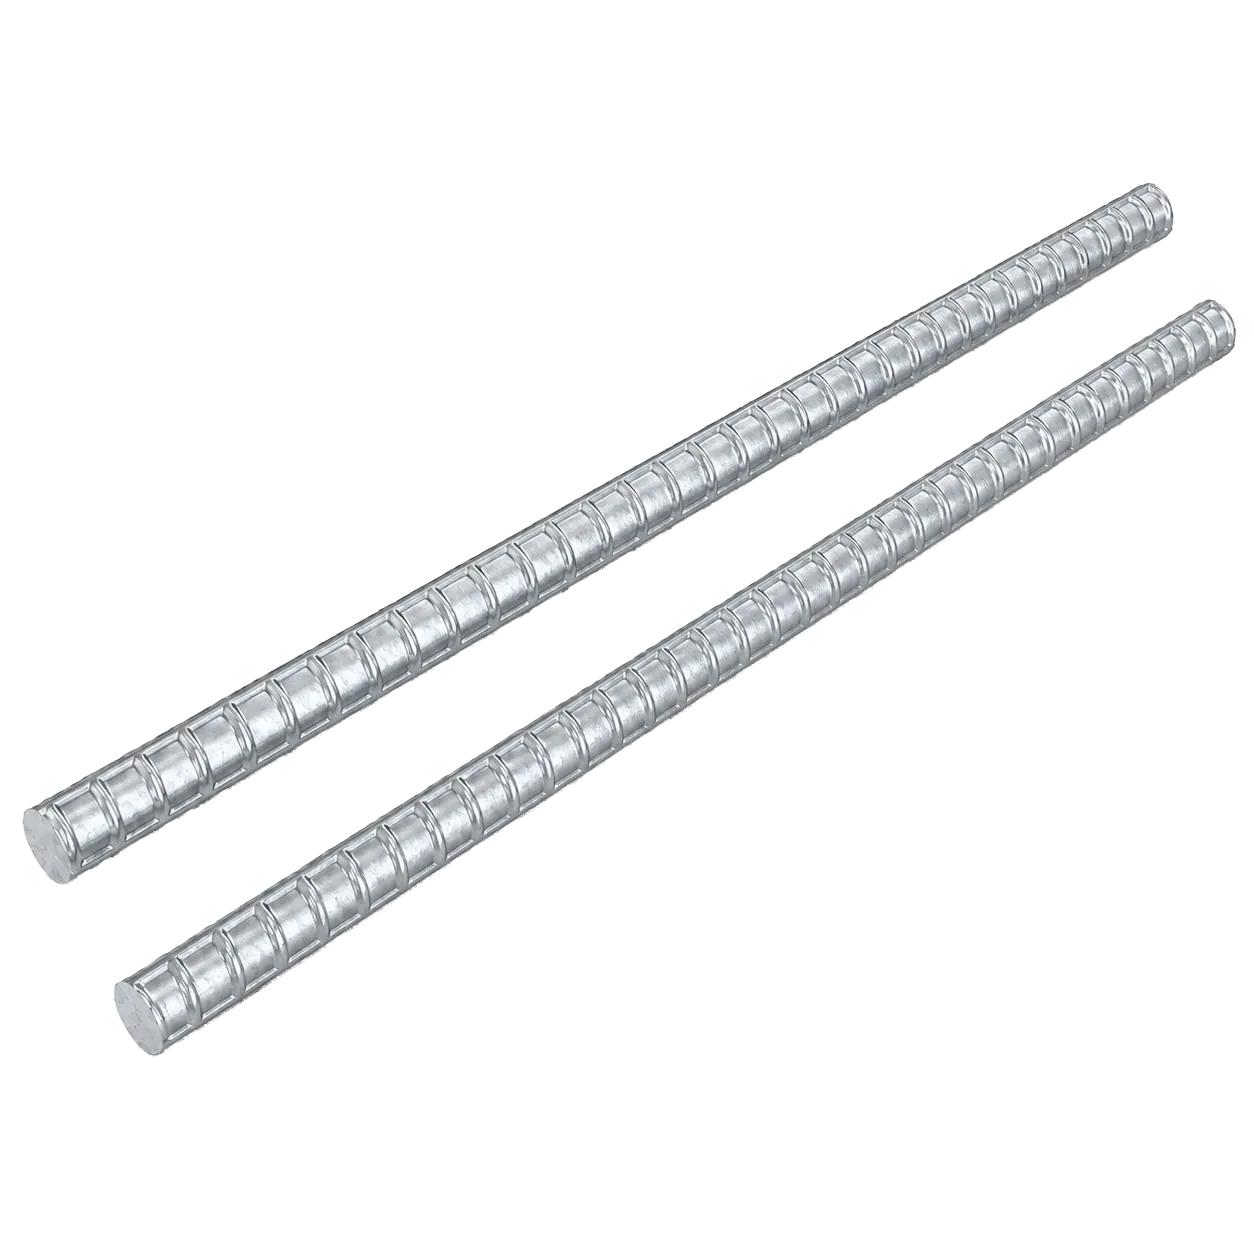
Varilla corrugada cortada
Diámetro: 3/8-1 in / 10-25 mm · Longitud: 1-12 ft / 300-3600 mm
Especificaciones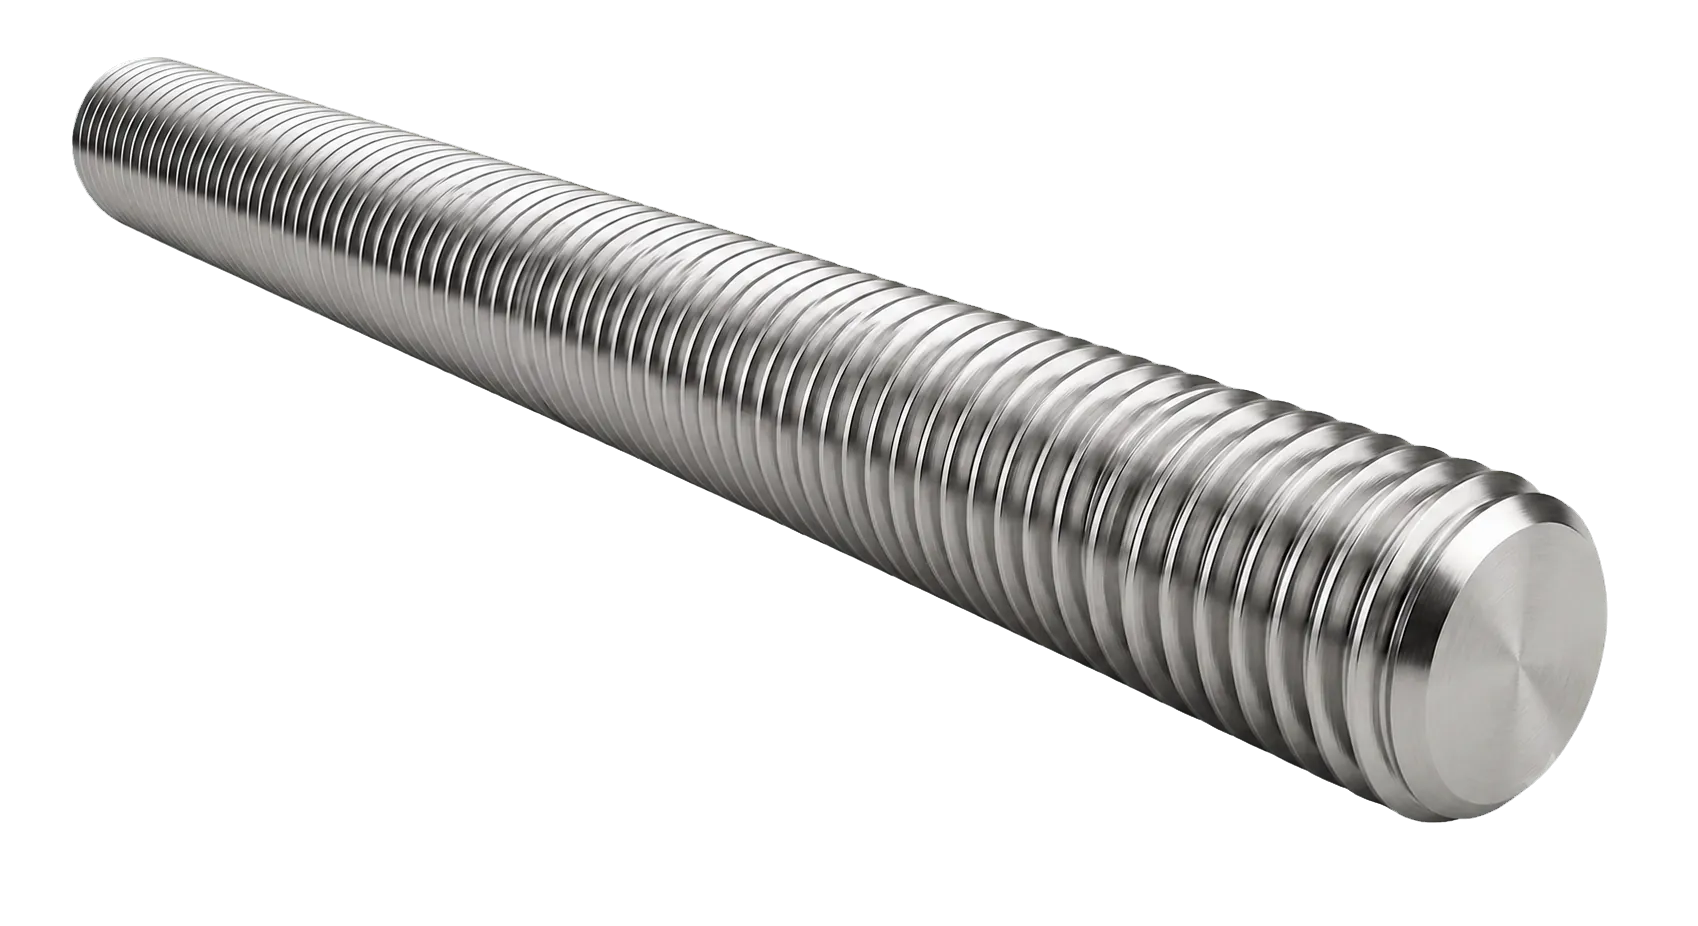
Varillas roscadas
Diámetro: 1/4-2 1/2 in / M6-M60 · Longitud: 3-20 ft / 1-6 m
Especificaciones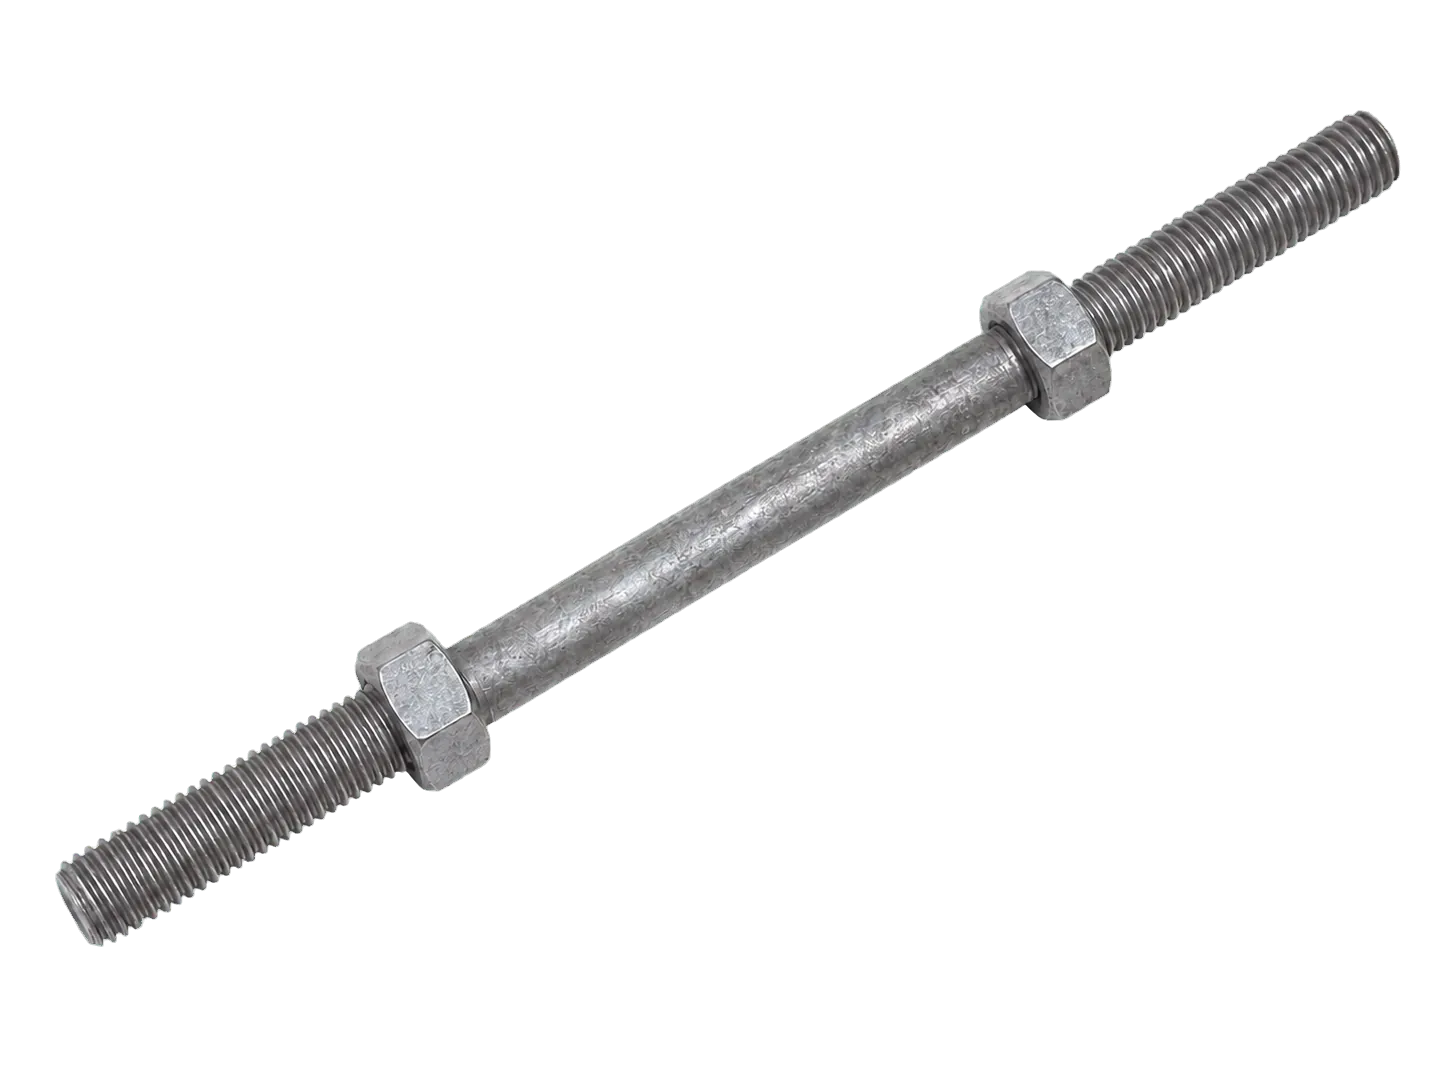
Tensores de encofrado (de doble extremo)
Diámetro: 1/2-2 1/2 in / M12-M60 · Longitud: 3-20 ft / 1-6 m
Especificaciones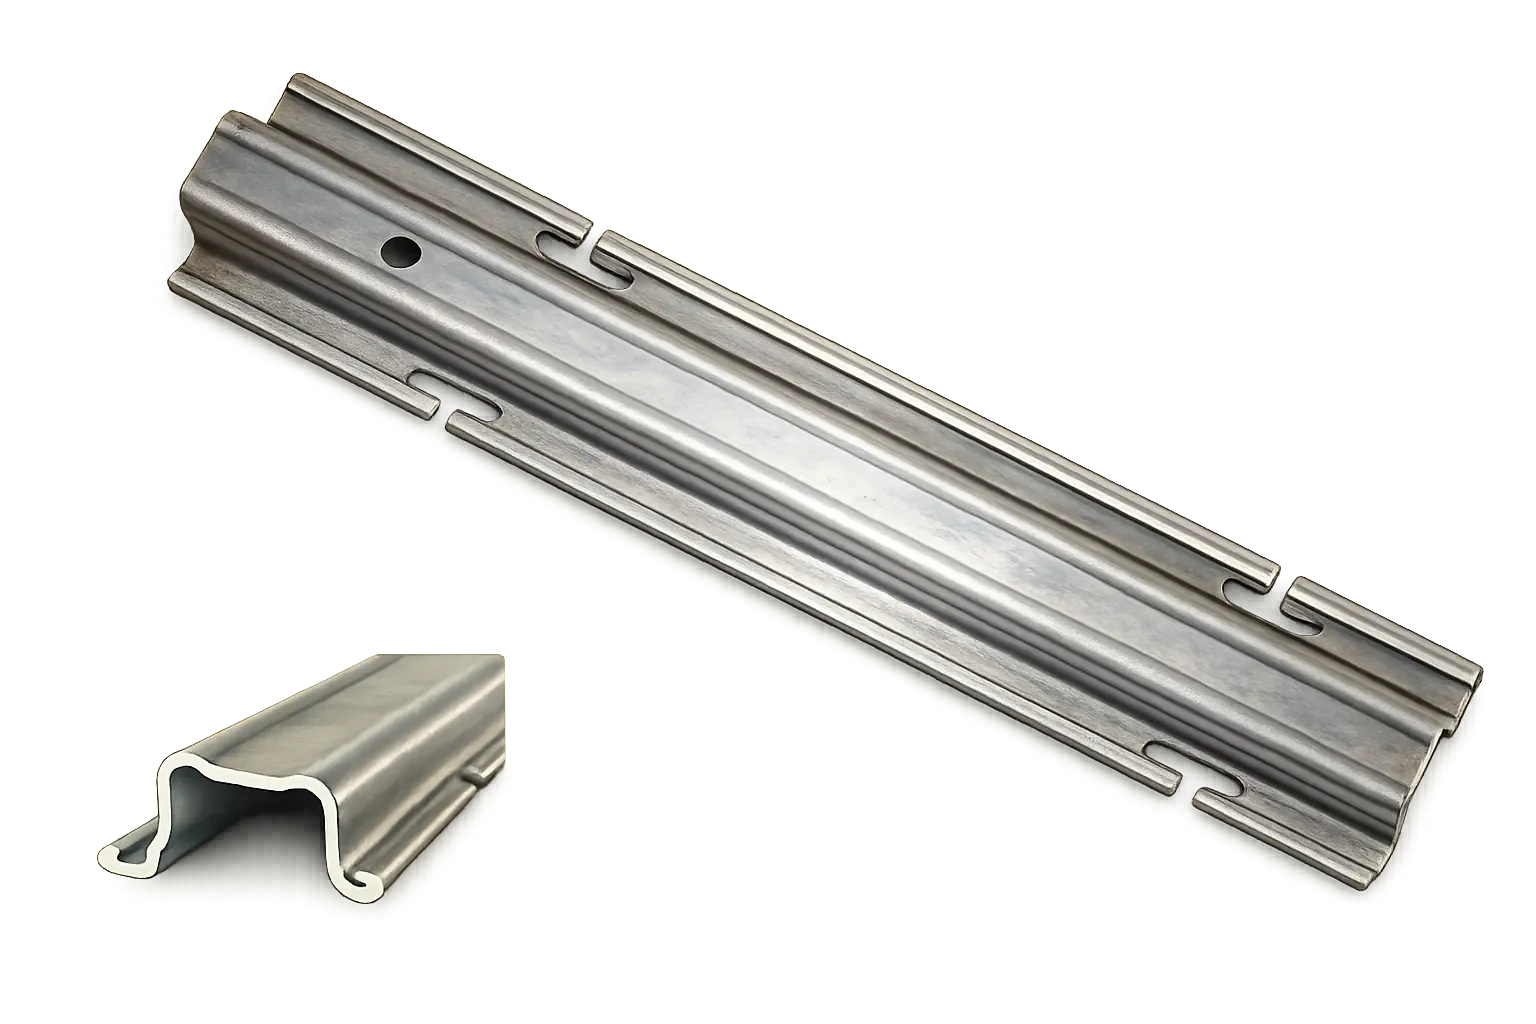
Poste intermedio vertical de bordes enrollados
Espesor: 12 G, 13 G, 14 G / 2.5, 2.3, 2.0 mm · Longitud: 7-18 ft / 2-6 m
EspecificacionesSiga leyendo
Referencias relacionadas
Referencias
Fuentes
- Gatto Industrial Platers: especificaciones de cincado ASTM B633 — Clases de espesor SC1–SC4 de 5, 8, 12 y 25 µm; tipos de acabado complementario.
- ASTM F1941/F1941M: recubrimientos electrolíticos en elementos de fijación mecánicos
- Vista previa de ISO 4042:2018 (contenido con bandas de dureza de 360 HV y 390 HV)
- Fastener + Fixing Magazine: seminario sobre fragilización por hidrógeno, junio de 2019 — El prólogo nacional del Reino Unido recomienda hornear los elementos de fijación de clase 9.8 y 10.9.
- ASTM B850: tratamientos posteriores al recubrimiento del acero para reducir el riesgo de fragilización por hidrógeno
- Bureau of Indian Standards: IS 1367 (Parte 11), sistemas de recubrimiento electrolítico de zinc
- Instituto Sudafricano de Construcción en Acero: problemas actuales con pernos galvanizados de grado 10.9
Los valores resumen límites publicados y datos típicos. La norma vigente y su edición actual son las que rigen; verifíquelas antes de especificar.